

温度を制御するPOY(部分配向糸)の製造工程糸の望ましい品質と特性を確保するためには、適切な温度管理が不可欠です。具体的な温度管理方法は、使用する設備や工程によって異なりますが、以下に一般的なガイドラインを示します。
原材料を予熱する押出成形工程に入る前に、原料(通常はポリエステルチップ)を特定の温度まで予熱する必要があります。これは一般的にホッパーまたは予熱室で行われます。適切な予熱温度については、製造元の推奨事項に従ってください。
押出成形プロセス押出成形プロセスでは、予熱したポリエステルチップを溶融し、紡糸口金を通して押し出してフィラメントを形成します。押出成形中の温度を制御するには、次の点を考慮してください。
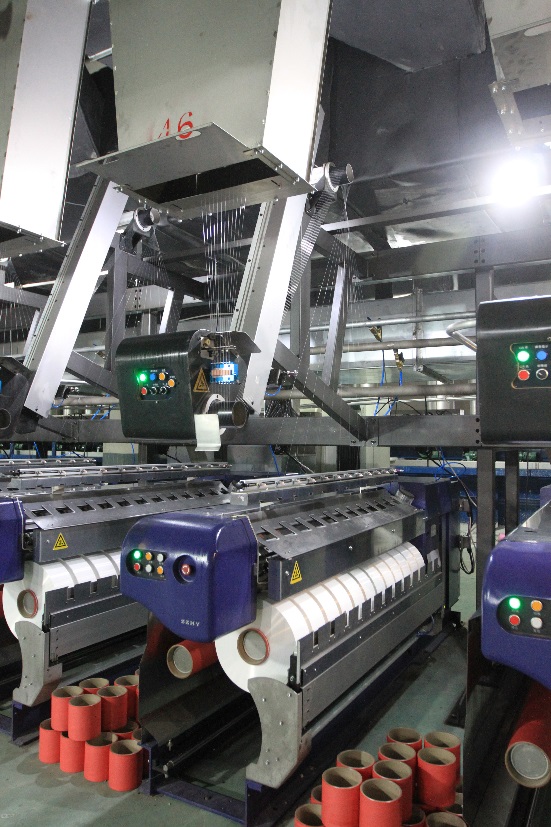
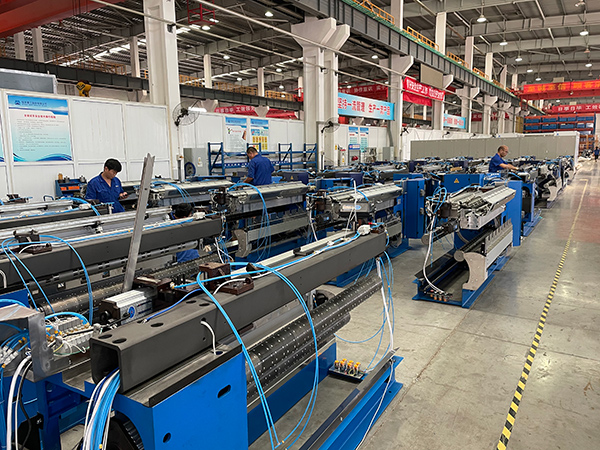
a.樽の温度:押出機バレルには複数の加熱ゾーンがあり、それぞれに温度制御機能が備わっています。これらのゾーンの温度設定は、処理するポリエステルチップの具体的な要件に基づいて調整してください。通常、温度は供給ゾーンから計量ゾーンに向かって徐々に上昇します。
b. 紡糸口金温度:溶融ポリエステルを押し出すための微細な穴が開いた紡糸口金は、特定の温度に維持する必要があります。この温度は、所望のフィラメント径と特性を得るために非常に重要です。推奨される紡糸口金温度については、装置メーカーのガイドラインを参照してください。
消火:押出成形後、フィラメントは急冷されて固化されます。この工程では通常、フィラメントを空気や水などの冷却媒体に通します。適切な固化を確保し、フィラメントの付着や変形などの望ましくない影響を防ぐためには、急冷媒体の温度を慎重に制御する必要があります。
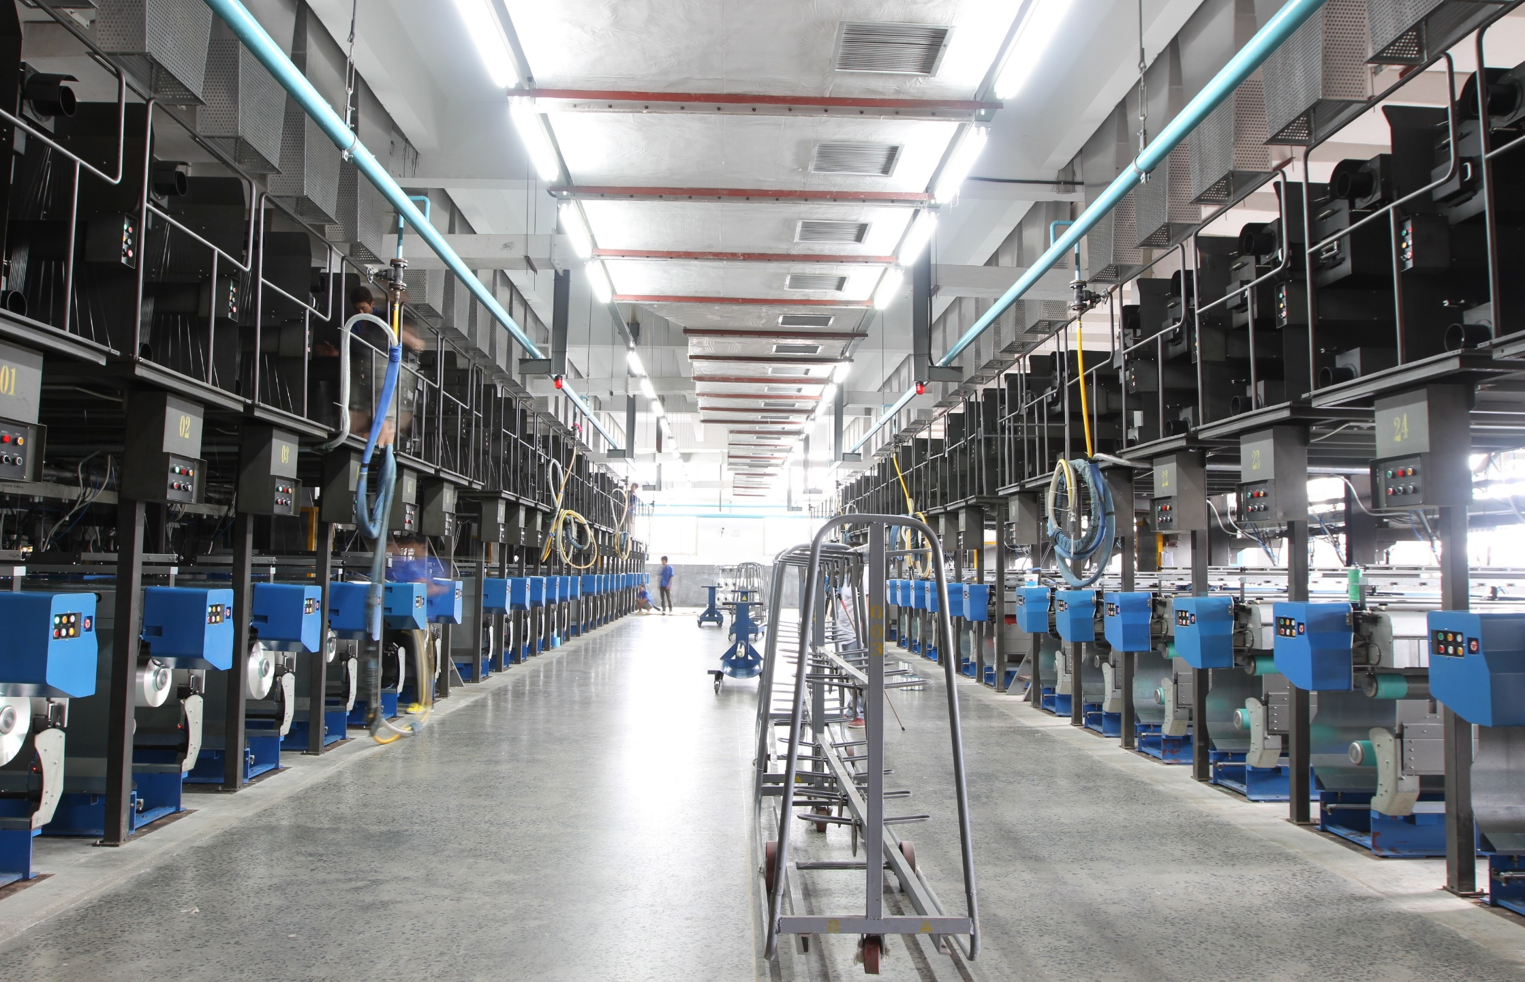
描画/ストレッチフィラメントの延伸は、ポリマー鎖の配向を促し、糸に所望の特性を付与する上で重要な工程です。この工程では、所望の配向度を達成するために温度を制御する必要があります。高温になるほど延伸性は向上しますが、過度の高温はフィラメントの劣化を招く可能性があります。延伸温度は、加工するポリマーの種類とその特性によって異なります。最適な延伸温度を決定するには、製造元の推奨事項に従うか、試験を実施してください。
アニーリング:アニーリングとは、引き伸ばされた糸に施される熱処理工程で、内部応力を緩和し、安定性を向上させるためのものです。アニーリングの温度と時間は、糸の特性によって異なります。メーカーが推奨するアニーリング条件に従うか、最適な条件を決定するために試行錯誤を行ってください。
巻き上げ巻き取り工程では、糸の形状と特性を維持するために、さらに冷却されます。巻き取り工程には、冷却室を通したり、冷風や冷水ジェットを使用したりすることが含まれます。この段階では、熱による問題や糸の変形を防ぐため、温度を適切に管理してください。
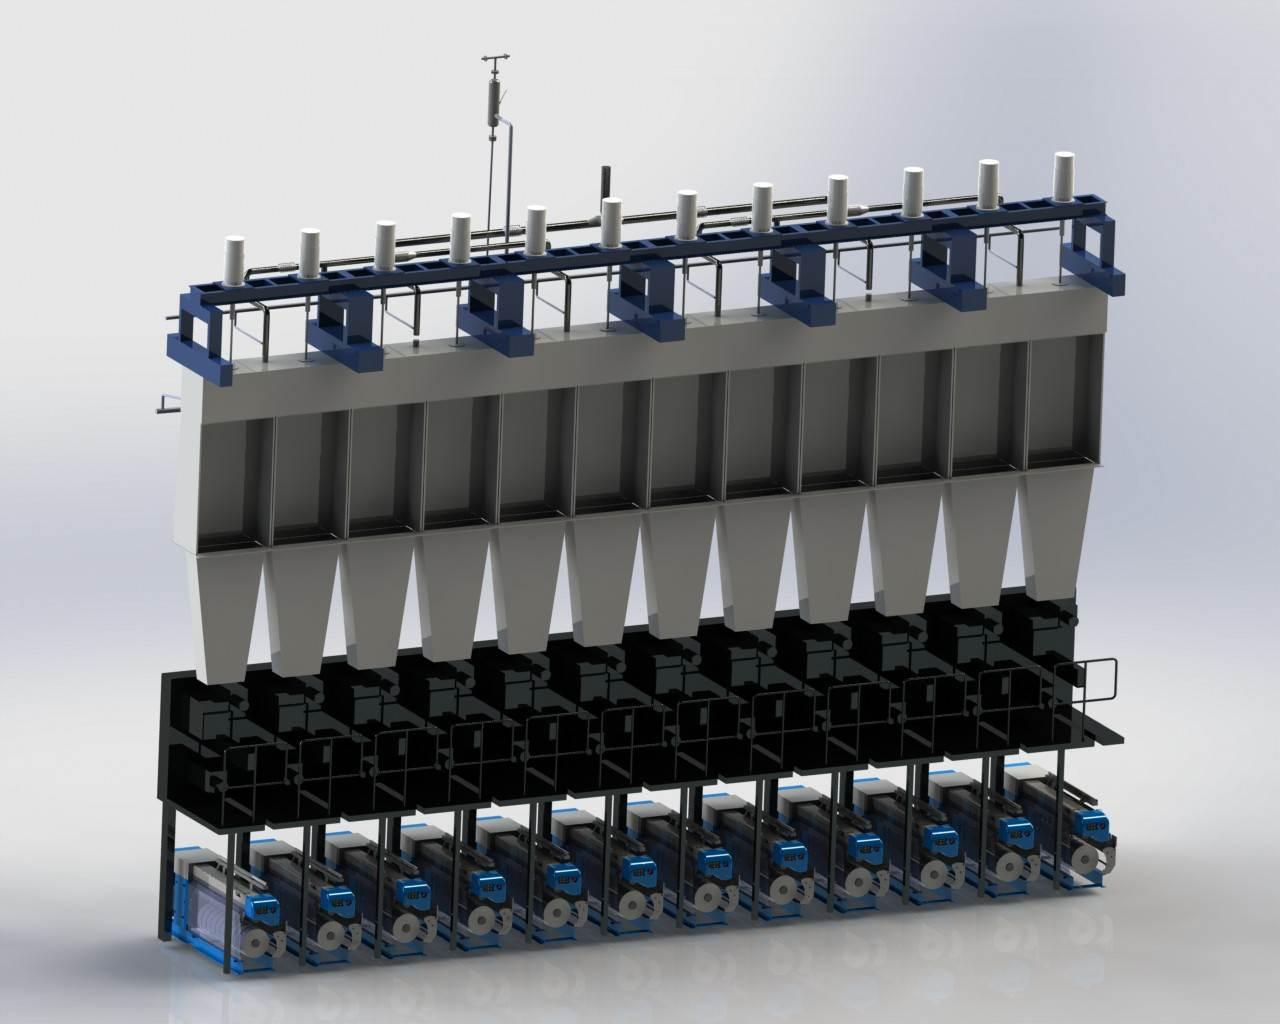
POY生産ラインで使用される機器や工程によって、具体的な温度制御パラメータは異なる場合があることにご注意ください。機器メーカーのガイドラインを参照し、試験を実施し、目的とする糸の特性と品質要件に基づいて温度設定を最適化することが非常に重要です。
投稿日時:2023年5月29日